
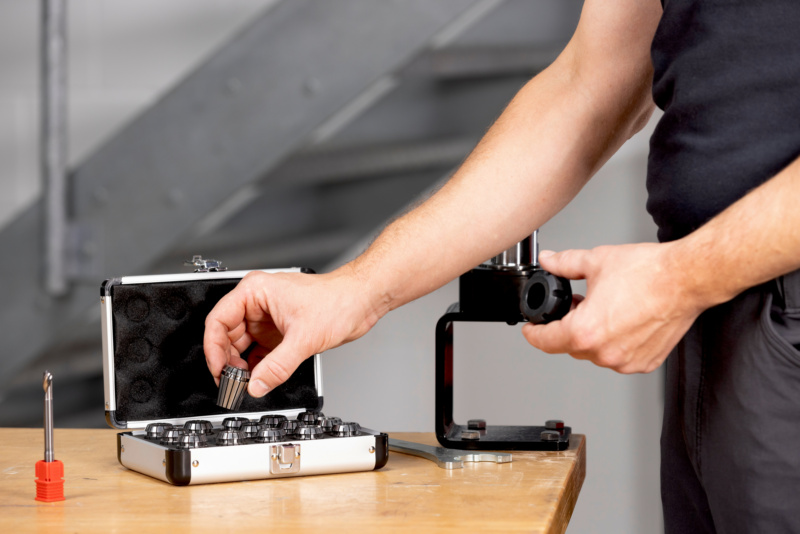
Aus der Praxis: Wie Würth den neuen AURALIX VHM Einzahnfräser für den Fensterbau entwickelt hat
Weniger Vibrationen, Werkzeugbrüche und reduzierte Gratbildung: So optimieren Würth und Solarlux die CNC-Bearbeitung von Aluminiumprofilen im Fenster- und Fassadenbau.
09/07/2026
Lesezeit
3 Minuten
Wer Aluminium-Profile für Fenster, Türen, Wintergärten oder Fassaden auf Bearbeitungszentren von Emmegi, Schirmer, Stürtz, Schüco oder Elumatec bearbeitet, kennt die typischen Probleme: Die mitgelieferten Werkzeuge sind oft nicht auf die eigenen Profile abgestimmt, kosten viel und sind schwer zu bekommen. Fabian Klink, Anwendungstechniker bei Würth, wollte das ändern. Gemeinsam mit dem Glasbau-Spezialisten Solarlux entwickelte er die neue AURALIX Einzahnfräser-Serie, die speziell auf die Anforderungen beim Fräsen von Alu-Profilen zugeschnitten ist – nicht allein am Schreibtisch, sondern gemeinsam mit den Profis.
Wer ist Solarlux?
Solarlux entwickelt und fertigt bewegliche Fenster- und Fassadenlösungen. Sämtliche Produkte von Glas-Faltwänden, Schiebefenstern und Glasanbauten bis hin zu Balkonverglasungen und Vorhangfassaden sind Eigenentwicklungen und werden in Deutschland hergestellt. Als Begleiter bei der Planung und Umsetzung von Bauvorhaben ist das Familienunternehmen auf die Unterstützung von Architektinnen und Architekten, Handwerksbetrieben und Bauleuten spezialisiert.
In der Fertigung setzt Solarlux auf CNC-gestützte Bearbeitung von Aluminiumprofilen. Das Unternehmen war einer der ersten Betriebe, die die neuen Würth-Werkzeuge im Einsatz getestet haben.
Gegründet von Herbert Holtgreife, wird das niedersächsische Unternehmen mit Sitz in Melle bei Osnabrück inzwischen in zweiter Generation von seinem Sohn Stefan Holtgreife geführt. In der Unternehmenszentrale am Solarlux Campus sowie in mehr als 50 Standorten weltweit beschäftigt das Unternehmen rund 1.000 Mitarbeitende.
In diesem Beitrag berichten Fabian Klink von Würth und Sebastian Zitzmann, Produktionsbereichsleiter Mechanische Bearbeitung bei Solarlux, wie die Idee entstand, warum beide überzeugt sind, dass gute Werkzeuge keine Frage des Maschinenherstellers sein sollten und wie alle Betriebe, die Aluminium- oder Kunststoffprofile bearbeiten, von ihrer Arbeit profitieren können.
Sebastian Zitzmann, Solarlux & Rene Hager, Außendienst Adolf Würth GmbH & Co. KG
Sebastian und Fabian, bitte stellt euch kurz vor.
Ich bin Sebastian Zitzmann, Produktionsbereichsleiter Mechanische Bearbeitung. Solarlux entwickelt, plant, fertigt und montiert seit mehr als 40 Jahren individuelle Designideen aus Glas wie Glas-Faltwände, Wintergärten oder Fassadenlösungen.
Fabian Klink, Adolf Würth GmbH & Co. KG
Ich bin Fabian Klink, 37 Jahre alt, und habe die Zerspanung von der Pike auf gelernt: Erst als Industriemechaniker bei Bosch, später beim Werkzeughersteller Paul Horn GmbH direkt an Bearbeitungszentren. Außerdem habe ich den Abschluss zum Maschinenbautechniker gemacht. Zu Würth bin ich über eine Stellenausschreibung für einen Anwendungstechniker in der Zerspanung gekommen. Anfangs war ich viel unterwegs und betreute Kunden vor Ort. Heute arbeite ich im strategischen Bereich als Schnittstelle zwischen Kunden, Produktmanagement, Marketing und der Division Metall.
Fabian, wie bist du auf die Idee gekommen, neue VHM-Einzahnfräser für die Aluminium-Profilbearbeitung zu entwickeln?
Ich habe immer wieder Fensterbauer getroffen, die CNC-Maschinen einsetzen. Im Außendienst heißt es oft: Zerspanung ist Zerspanung, egal für welches Einsatzgebiet. Doch der Fensterbau stellt eigene Anforderungen: andere Geometrien, andere Längen, andere Bearbeitungssituationen. Das hat mich fasziniert. Wir haben uns auf Lieferantensuche gemacht und gleichzeitig den ersten Termin bei Solarlux gemacht. Spätestens da habe ich gesehen, wie viele Chancen wirklich in diesem Thema stecken.
Sebastian, du kennst die typischen Probleme beim CNC-Fräsen im Fensterbau. Was hat euch am meisten Zeit und Geld gekostet?
Zu den häufigsten Problemen zählen Brüche und Vibrationen und in der Folge hohe Kosten. Werden die zu bearbeitenden Profile nicht sauber gefräst, entsteht ein höherer Aufwand beim Entgraten, insbesondere am Wasserloch bei Bodenschienen. Und hohe Vibrationen am Fräser verkürzen die Standzeiten.
Fabian, warum fiel die Wahl auf Solarlux als Entwicklungspartner?
Solarlux ist seit Jahren ein großer Kunde von Würth, die beiden Unternehmen haben schon bei anderen Projekten zu den Themen Kühlung und Kühlschmierstoffen zusammengearbeitet. Solarlux ist offen für Neues, die geben dir eine echte Chance. Außerdem habe ich vor Ort einen extrem gut vernetzten Kollegen aus dem Vertrieb, der mir die richtigen Türen geöffnet hat. Ein guter Entwicklungspartner zieht mit dir immer an einem Strang, auch wenn der erste Versuch scheitert. Das war bei Solarlux so. Es hatte in der Vergangenheit schon den Versuch gegeben, gemeinsam Werkzeuge zu entwickeln – es hat nicht gleich funktioniert. Aber die Bereitschaft blieb, das ist nicht selbstverständlich.
Sebastian, warum habt ihr euch für die Werkzeug-Entwicklung mit Würth entschieden?
Eine enge Abstimmung mit dem Werkzeuglieferanten ist sehr wertvoll. Die Zusammenarbeit mit Würth hat dazu beigetragen, die jeweiligen Gegebenheiten und Anforderungen der Bearbeitung detailliert zu betrachten und die Werkzeugauslegung gezielt darauf abzustimmen. Durch konsequentes Testen, Optimieren und eine offene Kommunikation konnten wir Verbesserungen erzielen, die letztendlich auch messbar wurden. Es ist wichtig, bei ersten Rückschlägen nicht direkt aufzugeben. Neue Werkzeuge und Prozesse benötigen häufig mehrere Anpassungsschritte, bevor ihr volles Potenzial sichtbar wird.
Fabian, was macht die neuen Werkzeuge besser?
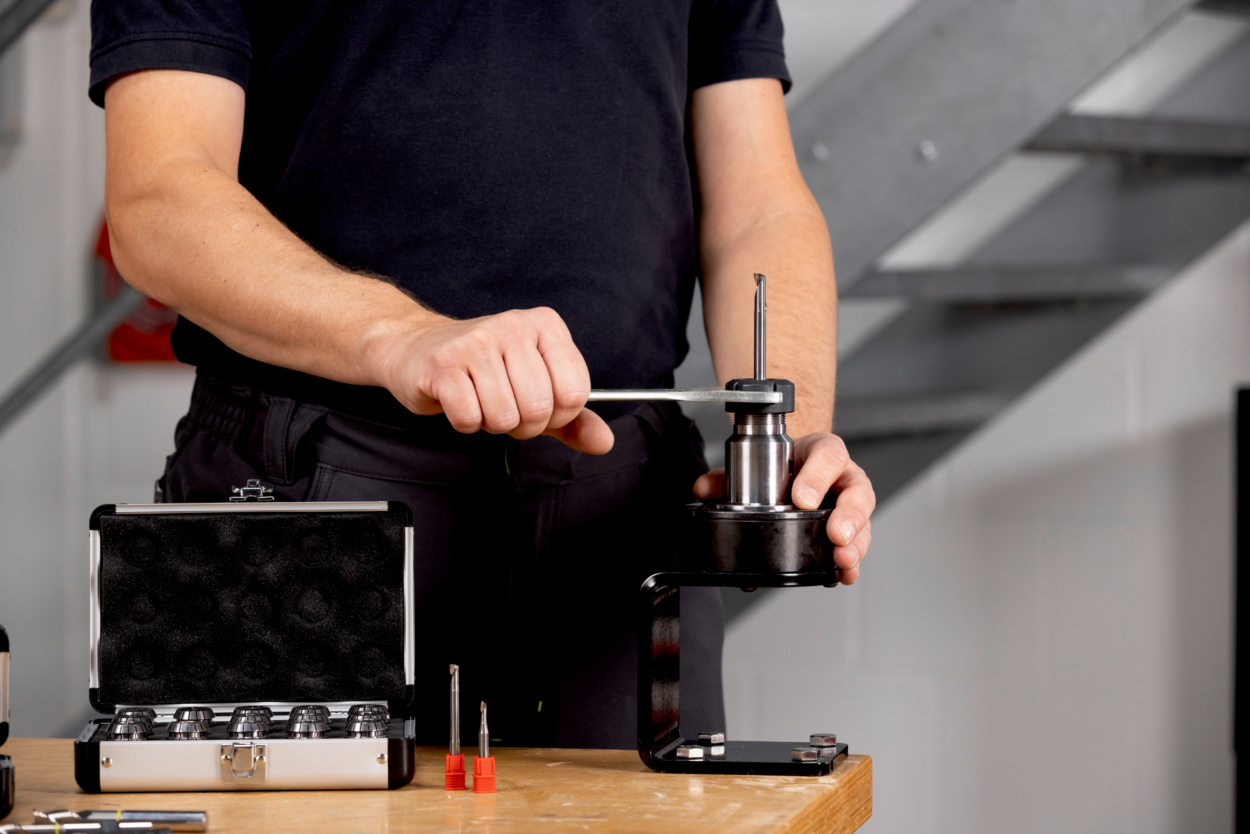
Die Qualität ist durchgehend gut. Ich habe mir den gesamten Herstellungsprozess angeschaut und einen sauberen Schnitt, einen ruhigen Lauf und sauberen Spanabtransport gesehen. Der Kunde kann mit den neuen Werkzeugen eigentlich nichts falsch machen. Wir haben eine spezielle Stirngeometrie entwickelt, die das Eintauchen leichter macht. Das reduziert den Schnittdruck. Das ist bei der Profilbearbeitung entscheidend, weil die Spannung dort sehr fragil ist. Weniger Vibration bedeutet ein besseres Schnittbild. Außerdem haben wir die SCO-Serie entwickelt. Diese Werkzeuge passen 1:1 zu den Abmessungen des Marktführers. Teilweise ist die zugehörige Software gesperrt, es lassen sich nur die Werkzeuglängen des Maschinenherstellers hinterlegen. Mit unserer SCO-Serie können Betriebe trotzdem wechseln, ohne ihre Programme aufwendig anzupassen.
Sebastian, was hat sich im Alltag verändert, seit ihr auf die neuen Werkzeuge umgestiegen seid?
Bei der Bearbeitung ist weniger Entgraten nötig, die neuen Werkzeuge ermöglichen außerdem höhere Vorschübe an den Maschinen bei gleichzeitig erhöhter Standzeit.
Fabian, wie konntet ihr diese Verbesserungen erreichen, wie lief die Zusammenarbeit konkret ab?
Wir haben uns zuerst alles genau angeschaut: Profile, Programme, das gesamte Werkzeugportfolio. Schnell fiel mir Wildwuchs auf, viele verschiedene Werkzeuge, hohe Kosten, kein System. Wir wollten anders anfangen und es besser machen. Die ersten Termine liefen online über Teams.
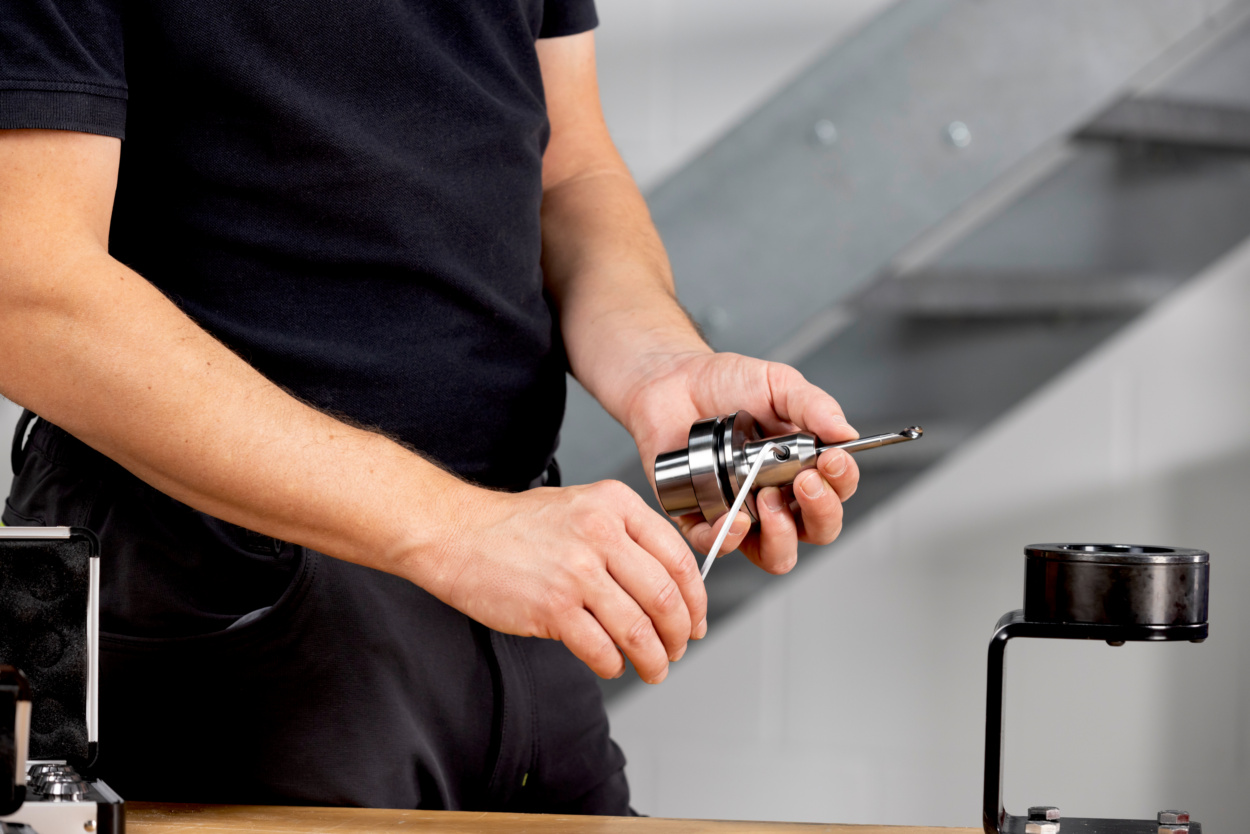
Die Datenlage war super: Sebastian hat mir alles geliefert: Profile, Programme, Maschinenparameter. Keine Geheimniskrämerei. Daraus haben wir dann gemeinsam eine neue Geometrie entwickelt, in zwei Varianten, eine beschichtet, eine unbeschichtet. Die Werkzeuge haben wir dann zum Kunden geschickt, wo sie auf der Maschine eingesetzt wurden. Ich habe mir sie noch mal genau angeschaut, bevor es losging – und dabei schon erste Hinweise gesehen, wo beim Einrichten Fehler passiert waren. Dann sind wir an die Problemmaschinen. Das unbeschichtete Werkzeug hat schon gut funktioniert. Aber das beschichtete – das hat von Anfang an einwandfrei gearbeitet. Die Kollegen dort waren erst skeptisch. Viele Anbieter kommen, testen und nach einer halben Stunde packen sie wieder ein. Doch nach dem ersten Tag war klar: kein Bruch, keine Aufbauschneide, kaum Verschleiß, keine extremen Vibrationen. Die Schnittwerte haben wir noch vor Ort angepasst – anhand von Vibration, Fräsgeräusch und Schnittbild. Seitdem läuft es.
Sebastian, was würdest du Fensterbauern raten, die überlegen, ihre Werkzeuge zu wechseln?
Wir empfehlen, die Bearbeitungsprozesse zunächst gründlich zu analysieren, um für jede Anwendung das optimale Werkzeug zu finden. Dabei sollte man sich nicht scheuen, von Standards abzuweichen, wenn sich dadurch bessere Ergebnisse hinsichtlich Standzeit, Prozesssicherheit oder Wirtschaftlichkeit erzielen lassen.
Unser Rat: Prozesse kritisch hinterfragen, gemeinsam nach individuellen Lösungen suchen und bei der Optimierung Ausdauer zeigen. So lassen sich oftmals Ergebnisse erreichen, die mit Standardlösungen nicht möglich wären.
Fabian, können auch andere Unternehmen von den neuen Werkzeugen profitieren?
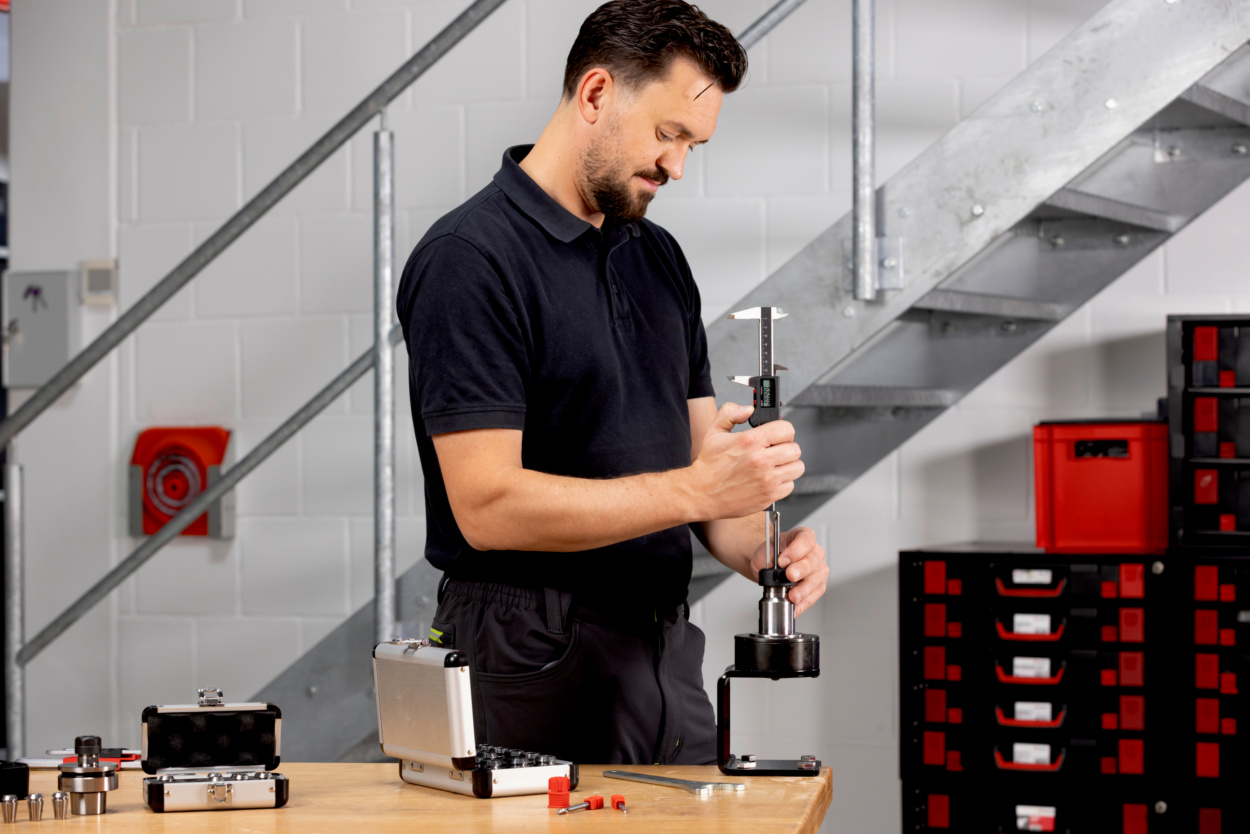
Gute Werkzeuge sind immer gesucht. Wir haben bei der Entwicklung unserer AURALIX Einzahnfräser mit Solarlux auch andere Kunden mit einbezogen: einen Wintergartenbauer, einen Hersteller von Pfosten-Riegel-Fassaden. Denn das Problem ist nicht auf einen Betrieb beschränkt. Immer wieder sehe ich Aufbauschneiden, Vibrationen, Werkzeugbrüche. Häufig werden diese Probleme mangels Alternativen und fehlender Beratung als gegeben akzeptiert. Auch hohe Einstandspreise für die Werkzeuge werden aus diesen Gründen hingenommen. Ich bin überzeugt, dass unsere Werkzeuge für viele Unternehmen ein Gewinn sind.
Fabian, wie überzeugst du einen Fensterbauer, der noch zögert?
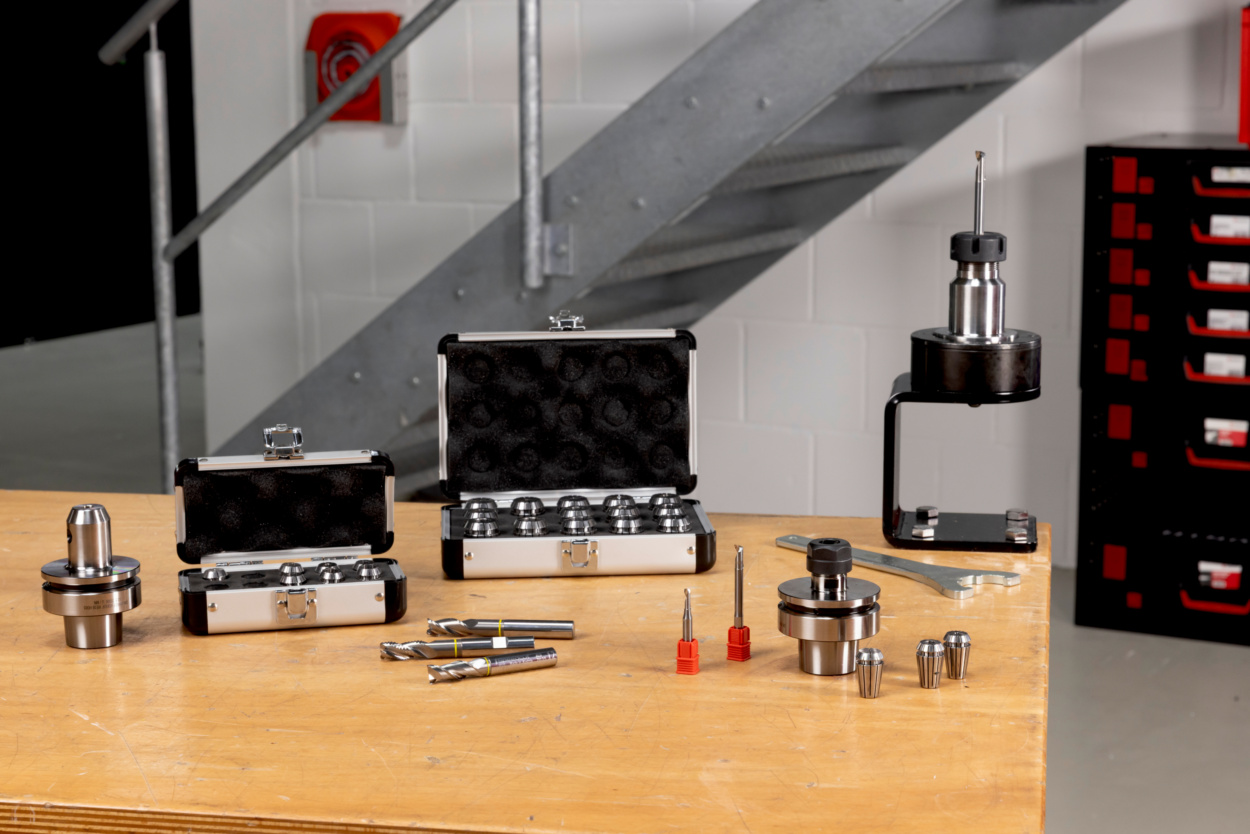
Ich schaue zuerst, wo der Schuh am meisten drückt. Wo laufen die Kosten davon, wo gibt es Brüche, wo kostet ein Problem am meisten Zeit? Wenn wir diese Probleme lösen, ist der Rest meist ein Spaziergang. Und: Wir haben nicht nur das Werkzeug, sondern ein ganzes System mit Werkzeugaufnahmen, Spannzangen, Aufnahmeblöcken, Handwerkzeugen. Wir wollen nicht ein zusätzlicher Lieferant sein. Unser Anspruch ist, Betriebe vom Werkzeug über die Aufnahme bis zur Versorgung aus einer Hand zu unterstützen.
Übrigens: Die Werkzeuge passen perfekt in unseren ORSY®mat. Für Solarlux ein Grund mehr, sich für uns zu entscheiden
Was kommt als nächstes?
Langfristig müssen wir mit der Zeit gehen. Es braucht neue Beschichtungen und neue Geometrien. Wir müssen auf der Welle schwimmen, nicht hinter ihr. Ganz wichtig ist auch, das Kundenfeedback ernst zu nehmen.